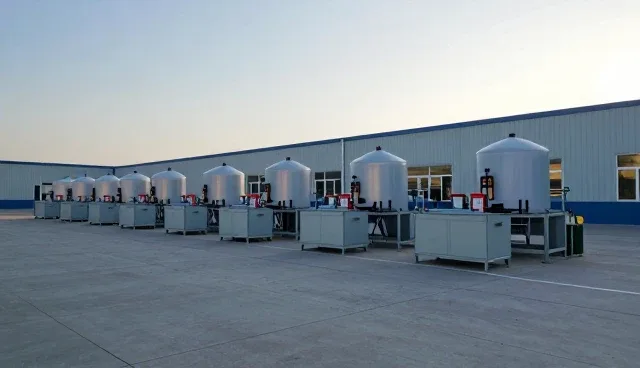
在化工行业中,原料的分装技术不仅关系到生产流程的效率,也直接影响到产品的质量和安全性。以化工原料为例,许多原料具有挥发性、腐蚀性或易燃易爆的特性,因此在运输和储存过程中需要采取严格的分装措施。分装技术的应用可以有效降低原料在运输过程中的损耗,同时确保操作人员的安全。例如,在塑料制品生产中,某些化工原料需要以特定比例进行分装,才能保证最终产品的性能稳定。这种分装技术的精准性,对提升整体生产效率具有重要作用。
在涂料和油墨制造领域,化工原料的分装技术同样至关重要。这些行业对原料的纯度和配比有着极高的要求,稍有偏差就可能影响最终产品的色泽、附着力或耐候性。分装技术通过自动化设备和精密计量系统,能够实现原料的精准分装,确保不同批次产品的一致性。例如,某些涂料原料在分装过程中需要避免阳光直射,以防止发生化学反应。因此,分装技术不仅要考虑原料的物理性质,还需结合具体应用场景进行调整。
在医药行业,化工原料的分装技术则更加注重安全性与合规性。医药原料的使用通常受到严格监管,分装过程中必须符合GMP标准,确保原料的无菌和无污染。例如,某些原料在分装前需要进行干燥处理,以防止水分影响药效或引发微生物污染。此外,分装过程中还需要记录详细的批次信息,以便追溯和管理。这种精细化的分装流程,不仅满足了监管要求,也提升了产品的市场竞争力。
对于食品添加剂行业,化工原料的分装技术则需要兼顾安全和卫生标准。食品级原料在分装过程中必须避免与有害物质接触,同时防止交叉污染。例如,某些食品添加剂在分装时需要在无尘环境中进行,以确保最终产品的安全性。分装技术的优化还可以通过改进包装材料,延长原料的保质期,减少浪费。此外,分装过程中的温控管理也至关重要,尤其是在高温或低温环境下,原料的稳定性可能会受到影响。
在农业化学品领域,化工原料的分装技术则更多关注运输和使用的便捷性。农药和肥料等化学品在分装时需要考虑其物理状态和储存条件。例如,某些液体原料在分装时需要控制温度,以防止发生沉淀或分层。同时,分装过程中还需确保包装的密封性,以避免挥发或泄漏。这种分装技术的优化,不仅提高了原料的使用效率,也降低了运输和储存过程中的风险。
随着工业自动化的发展,分装技术在化工原料领域的应用正逐步向智能化、精准化方向演进。例如,通过引入智能传感系统和自动控制设备,可以实现原料分装过程的实时监控和数据记录。这种技术不仅提升了分装的准确性,还减少了人为操作带来的误差。此外,一些先进的分装设备还可以根据原料的特性进行动态调整,以适应不同行业的需求。这种技术的不断升级,为化工原料的分装提供了更多可能性。
衡阳市康仕达化工实业有限公司在分装技术的应用上积累了丰富的经验。公司针对不同行业的原料特性,制定了相应的分装方案,确保原料在分装过程中的安全性和稳定性。例如,在处理易挥发原料时,公司采用了密闭式分装设备,有效降低了原料的损耗。在应对高精度分装需求时,公司引入了高精度计量系统,确保分装的准确性。这种技术的灵活应用,不仅满足了客户的多样化需求,也提升了公司的市场竞争力。